补购旧管线的管件,先认连接体系;新建管线,则先决定哪些位置需要拆开检修。即使名义口径相同,这两种任务需要的信息也不同。本文把对焊、快装和活接放在一起比较,重点是让部件接得上、装得进、拆得开。
1. 先决定管线在哪里拆开
固定管段用焊接连接,设备拆装点则预留可拆接口。
连接方式 | 适用任务 | 主要尺寸 |
|---|---|---|
对焊 | 固定管段制作 | 管外径、壁厚、焊端 |
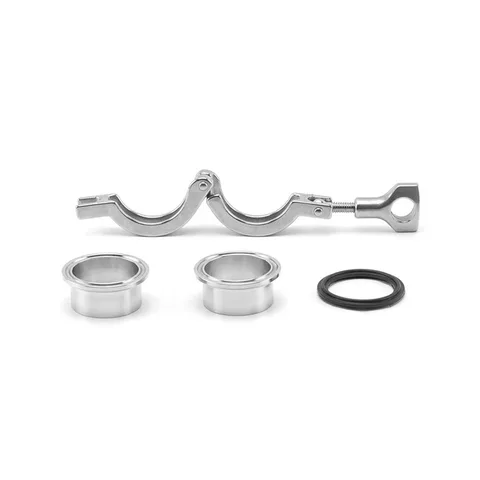
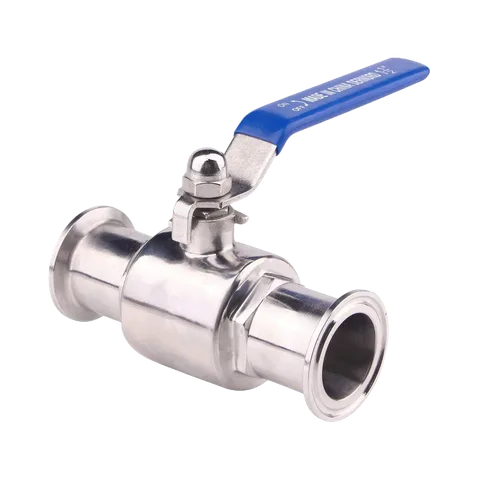
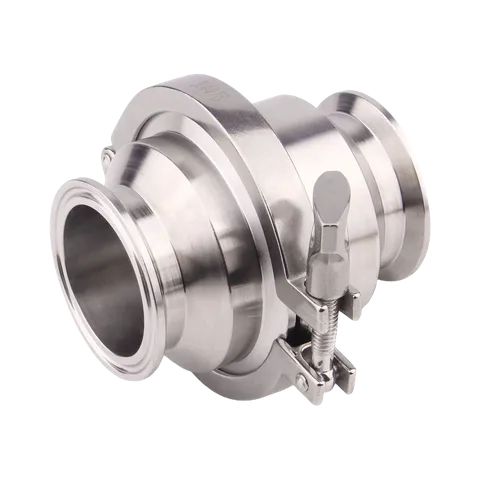
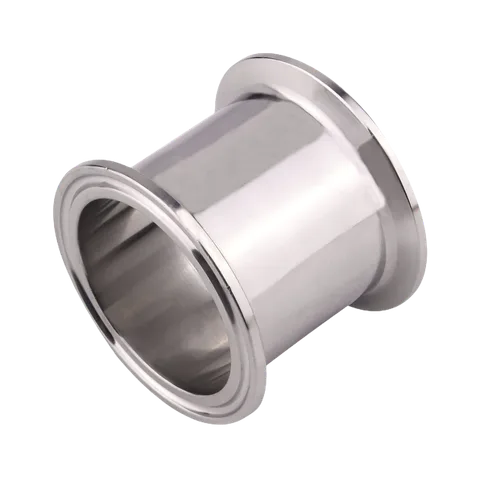
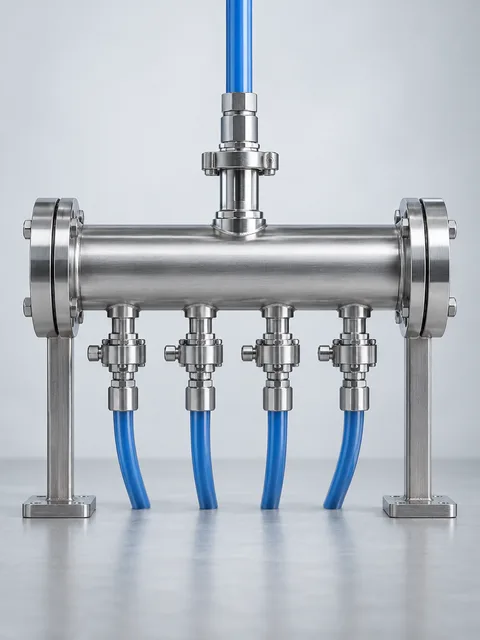
Tri-Clamp快装 | 拆卸管段或设备接口 | 卡盘轮廓、内孔、垫片和卡箍 |
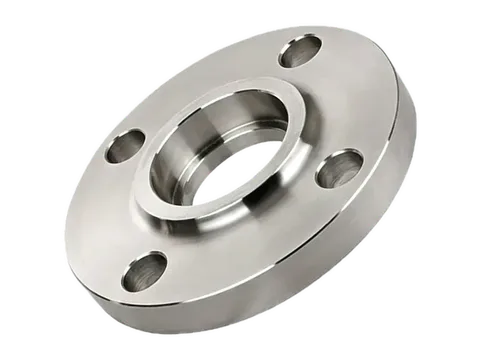
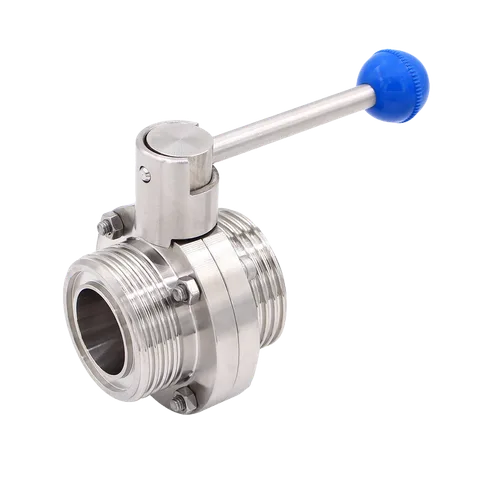
卫生级活接 | 补购或延伸既有活接系统 | 外螺纹端、衬套、螺母和密封形式 |
焊接减少可拆接头,但增加现场制作与检验工作。可拆接口不仅要留松开螺母的空间,还要能把两端分离。在布置图上先标出这些位置,再统计弯头、三通和连接件数量。
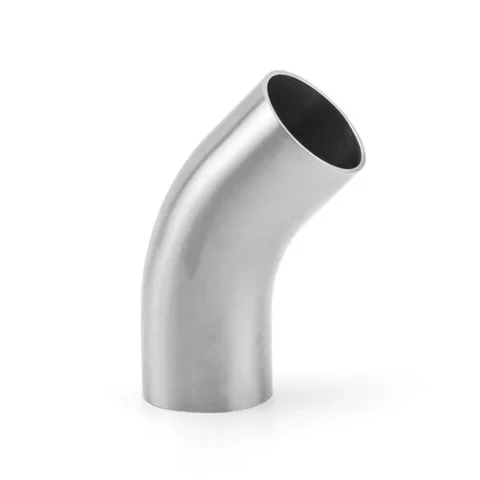
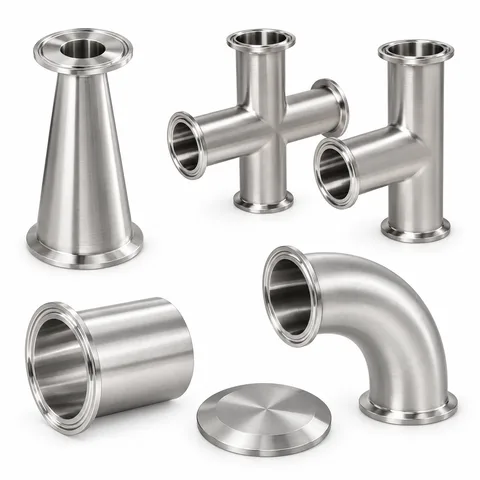
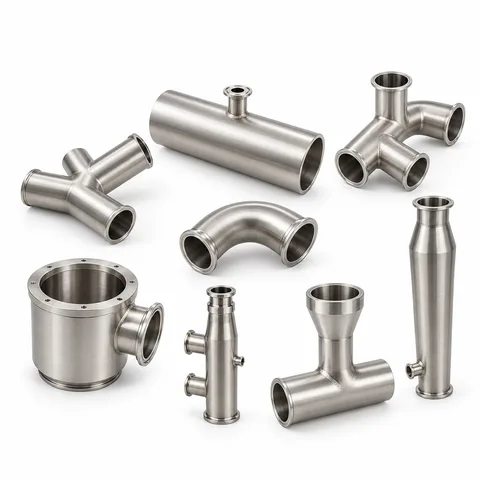
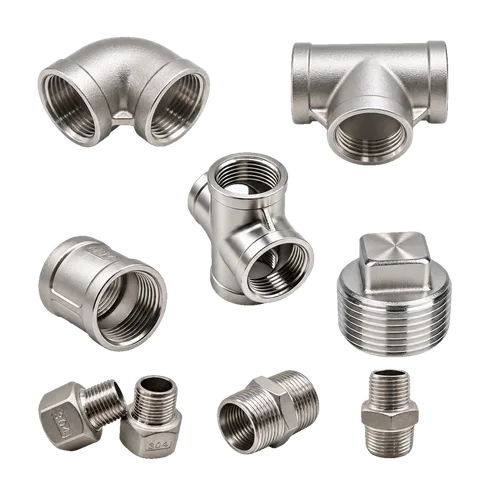
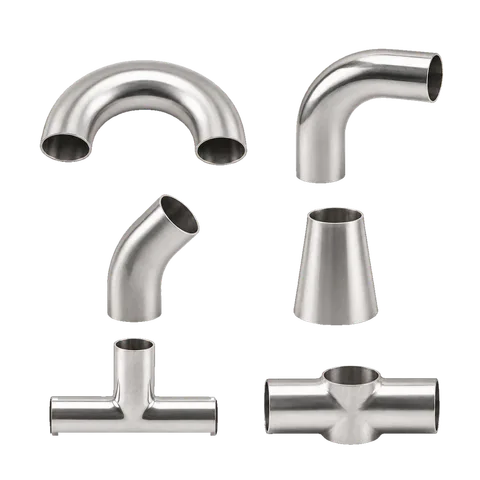 对焊管件比较弯头、三通与变径件浏览系列
2. 分开描述管子和两侧配合端
管尺寸与接口尺寸分别记录,转接件的两端各写一套。
焊端由管外径和壁厚确定接口;弯曲半径、中心到端面的尺寸,则决定替换件能否接回原管路。图号和测量起止点要写清,避免把总长与中心线尺寸混用。公制与英制系列也应按实际尺寸识别。
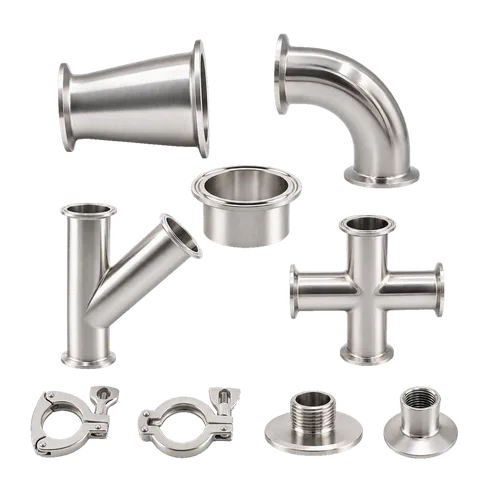
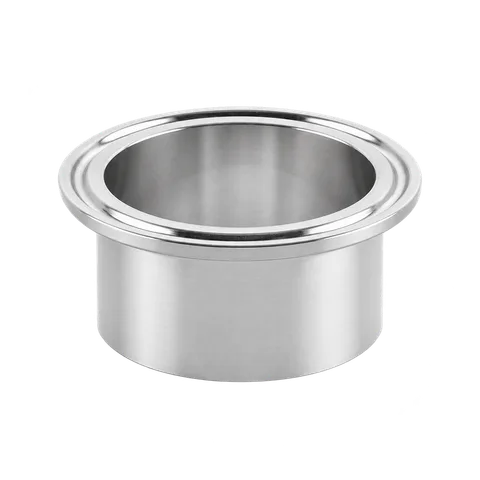
卡箍端的管外径、卡盘外径测法见《Tri-Clamp尺寸指南》,之后再比较内孔和密封截面。
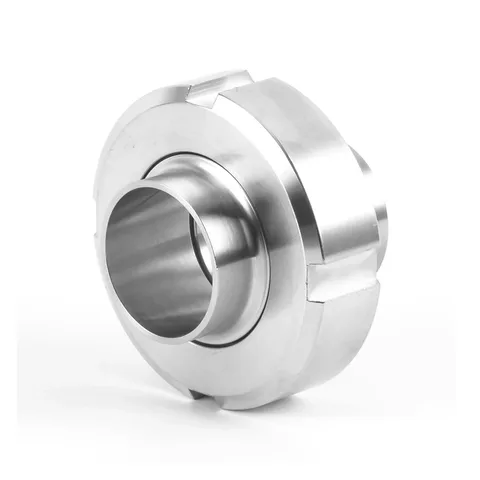
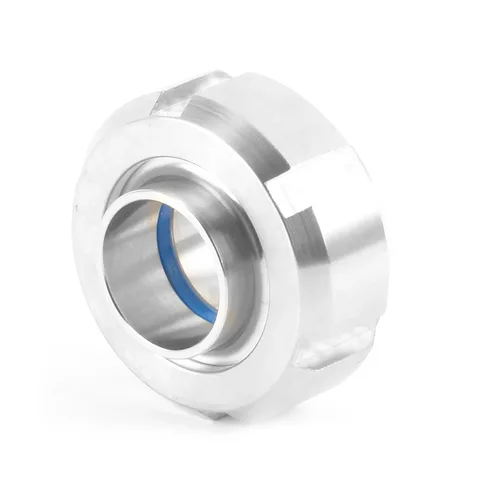
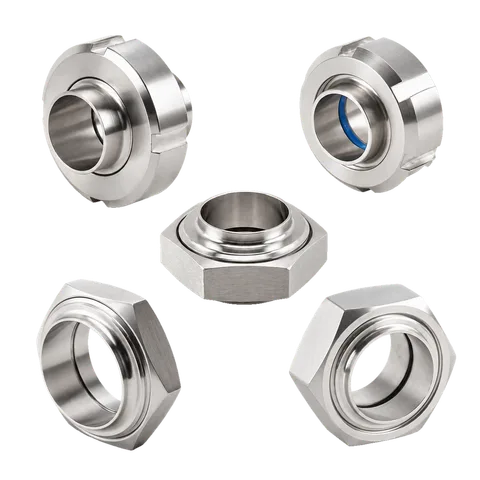
DIN 11851或SMS活接应把外螺纹端、衬套、螺母和密封当成配合系统识别。螺母能够旋入,不表示压紧面一致。替换不明旧件时,拍下拆开的部件,记录螺纹与密封截面;样品配合这些测量信息,比只看装好后的外观更有用。
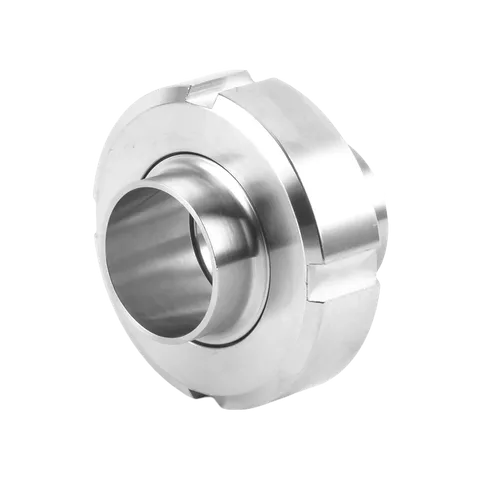 DIN 11851活接识别配合部件与密封查看产品
3. 写清接液表面的要求
金属与密封同时考虑生产介质和清洗周期。
304与316L都很常见,选择时要看浓度、氯离子接触及清洗药液。密封还需提供温度和接触时间;生产时适用的配方,清洗时可能面对另一种工况。不能仅凭食品或制药行业名称决定材料。
有表面要求时,注明接液位置、Ra限值和检验方法。机械抛光、电解抛光是处理方式;装好后的内壁还受接口对中、内孔过渡与焊缝状态影响。
阀门的流道与清洗结构可接着看《卫生级阀门选型》。
4. 按连接点清点单件与套装
先扣除设备已有接口,再统计需要补齐的组件。
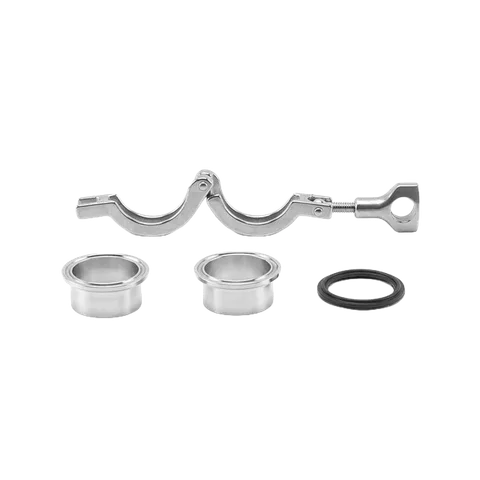
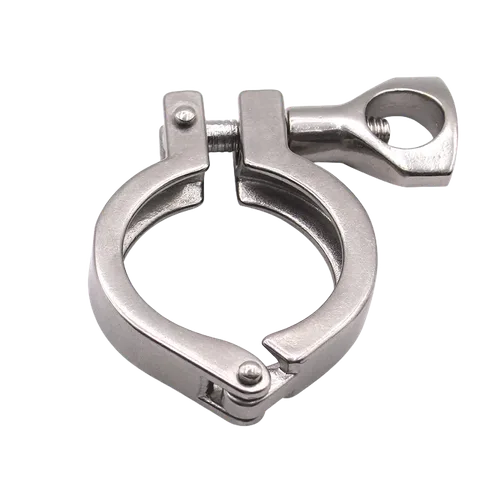
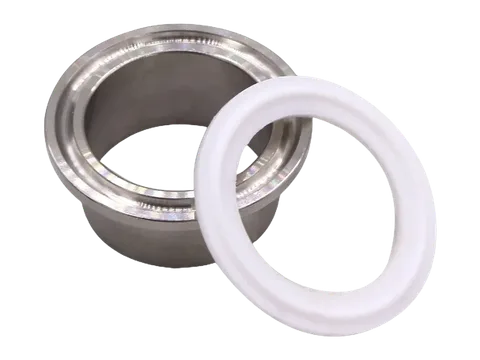
独立快装接头通常有两个卡盘、一个垫片和一个卡箍;罐体或阀门可能已有一端。盲板替代其中一个开放端,仍需匹配垫片与卡箍。每个报价套装的实际包含项,应和现场缺件逐一对应。
垫片配套与装配检查见《Tri-Clamp快装装配指南》。
材质报告、炉号追溯等文件要求对应到具体清单行。图纸控制尺寸或表面时标注版本;目录中的标准名称与产品取得的认证分别核对。
5. 把一个图纸项目写成BOM行
把影响配合的尺寸写在同一行,形成明确的报价对象。
以下仅为采购填表示例,不是目录规格:
F-12|焊端45°弯头|管外径38.1×壁厚1.65 mm|要求316L|12件|半径及端面尺寸:图P-07,B版|接液表面:按项目规范。
这行把管尺寸、材料、数量与控制图纸分开。转接件再分别写A端和B端;不明替换件可附实测值和端面照片,把尚未确认的尺寸标出来。这样能先解决配合问题,再把报价转成订货清单。