
啤酒酿造
零氧气渗入与高压碳化保持:守护精酿酒花清冽风味与保质期
啤酒酿造与发酵工艺中的核心挑战
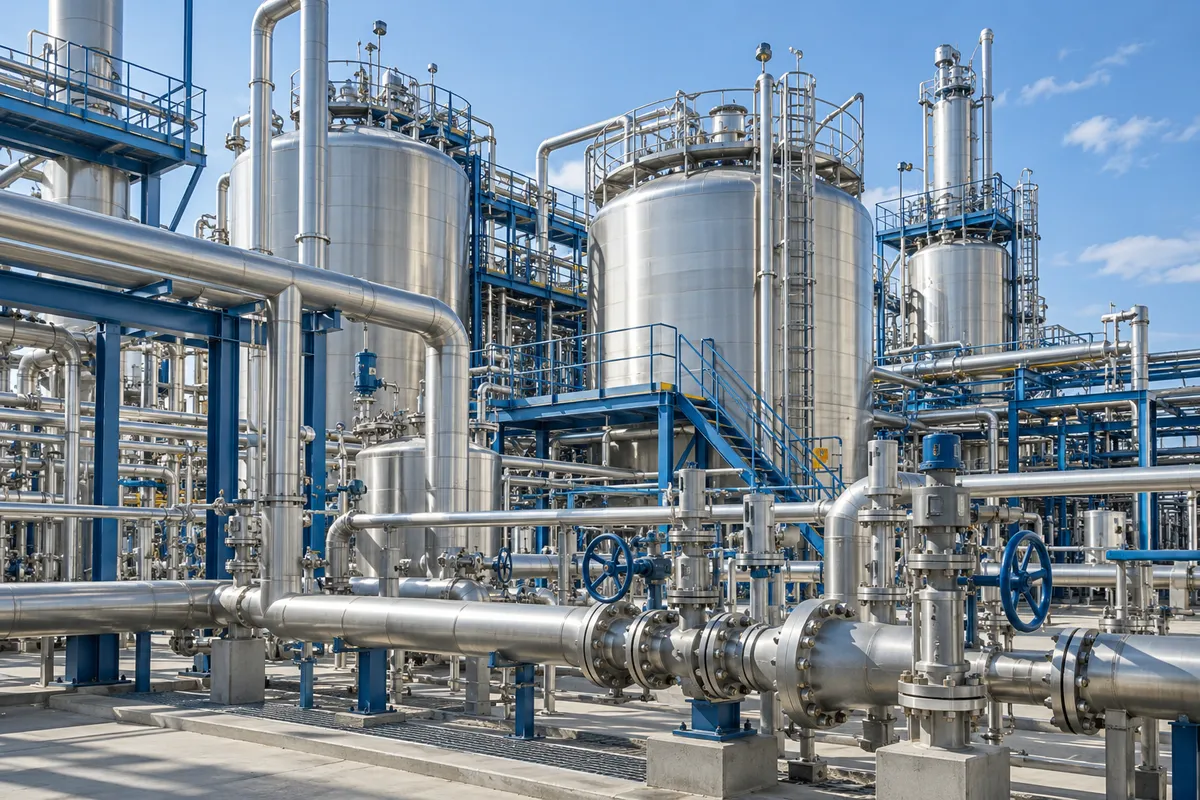
在啤酒与精酿酿造过程中,转酒与灌装环节仅数十个 ppb 级别的微量氧气渗入,就会氧化酒花精油与麦芽多酚,产生令人不悦的陈化纸板味并大幅缩短保质期。同时,酒厂管线还需经受动力输送泵的高频冲击、粘稠酵母泥冲刷、过氧乙酸酸性消杀剂腐蚀以及清酒罐(BBT)高达 3–5 bar 的二氧化碳带压碳化工况,对气密性与密封耐久度要求极高。
核心推荐硬件与流体方案
工艺连接方案优劣对比
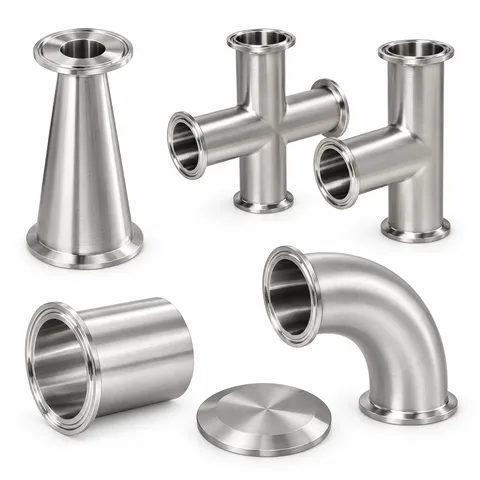
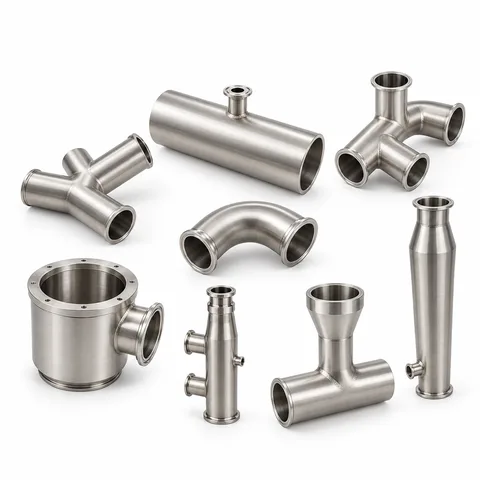
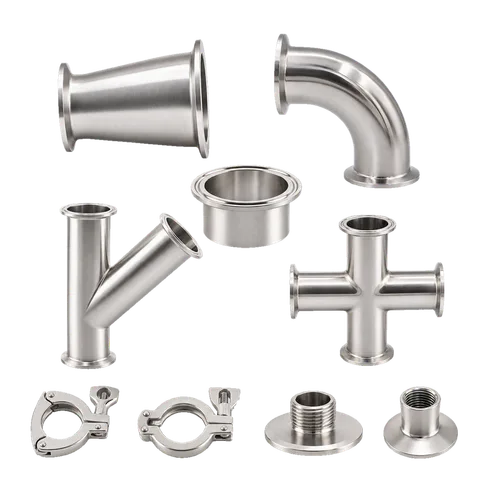
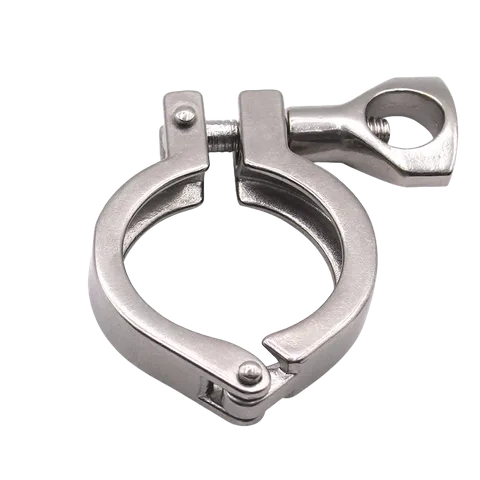
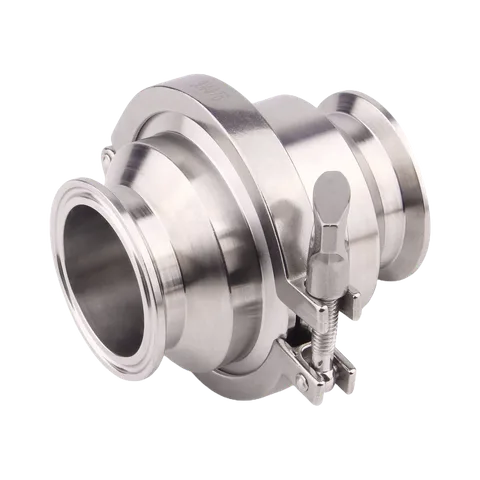
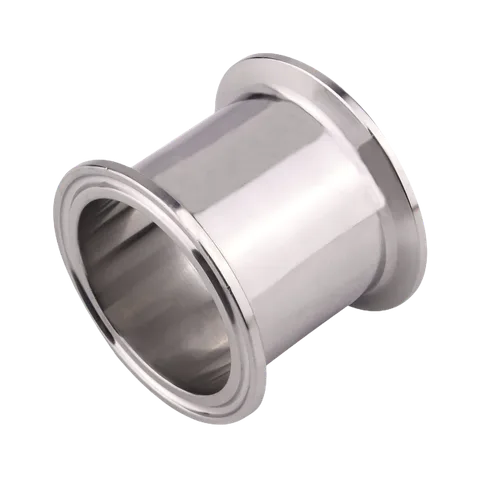
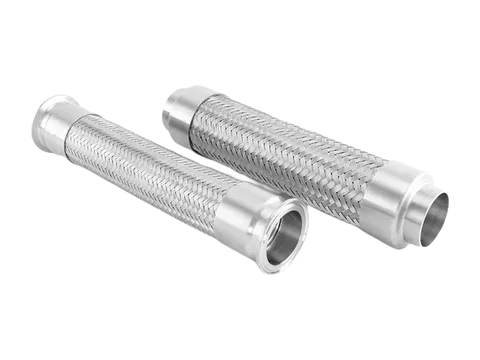
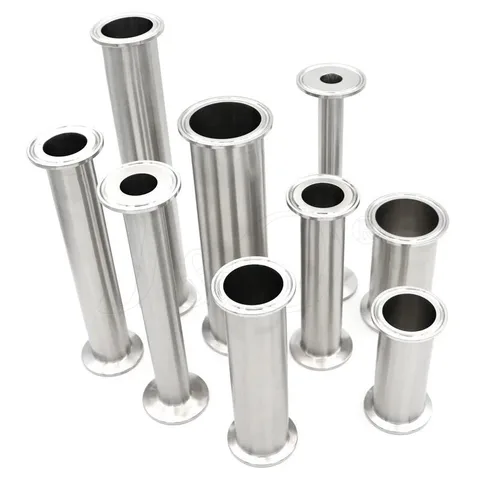
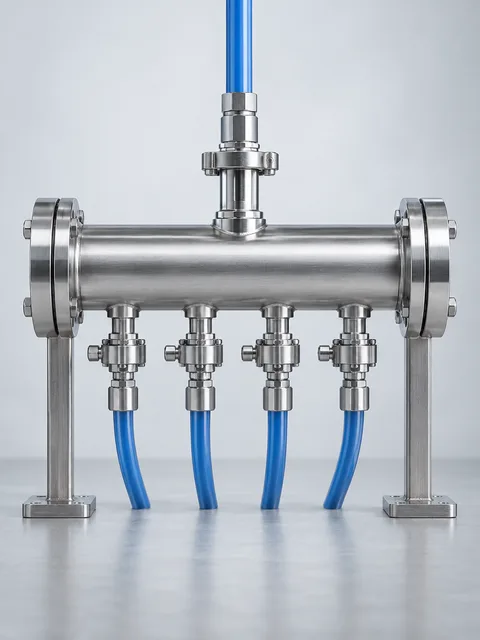
【快装卡盘】 柔性酒窖跳线
方便酿酒师在旋流沉淀槽、发酵罐与清酒罐之间数秒内快捷切换跳线软管。超平滑流道消除泡沫涡流并保持酒体二氧化碳溶解度。
卡箍锁紧需受力均匀防止夹坏密封垫;振动强烈的离心泵出口必须配备重型双销卡箍而非轻型卡箍。
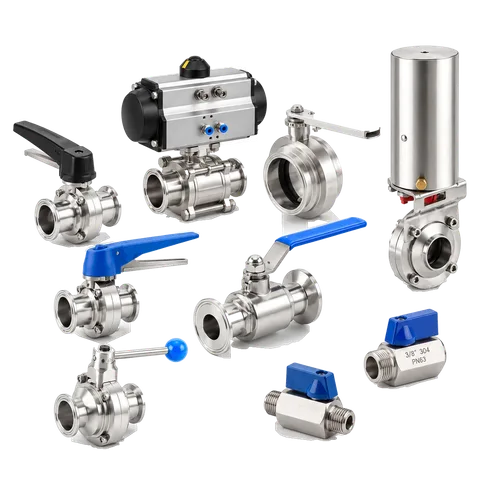
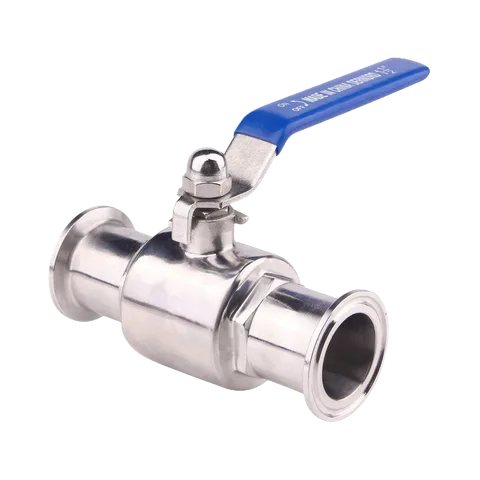
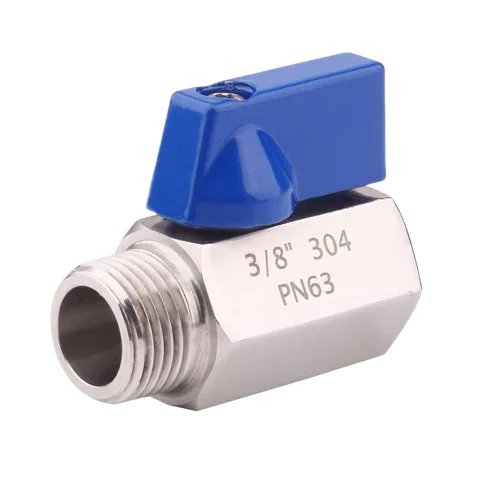
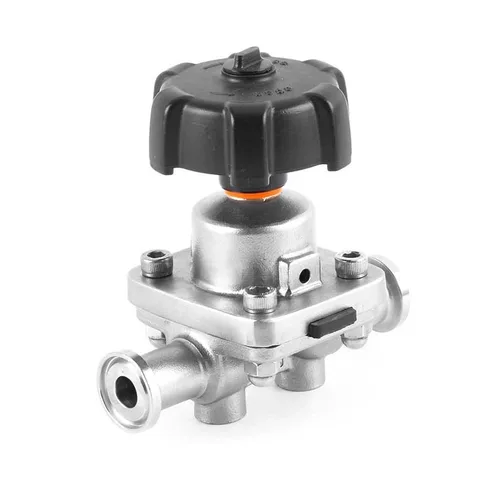
【全包腔球阀】 杜绝酵母残留酸败
彻底消除内部空腔残留死区。无需拆除阀门即可直接在线承受 85°C 热碱洗与过氧乙酸酸洗 CIP 消毒。
比普通非包腔阀门手柄扭矩略大;必须采用高品质特氟龙密封座以耐受高温杀菌。
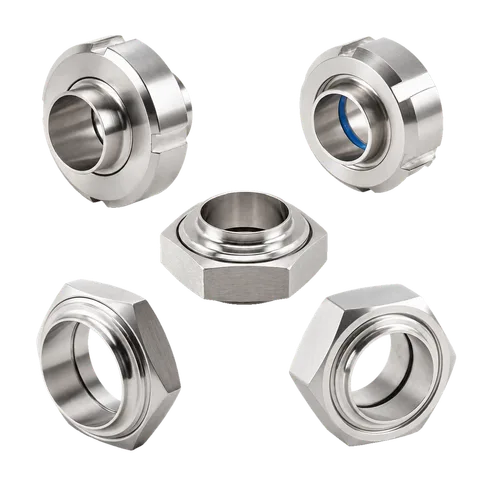
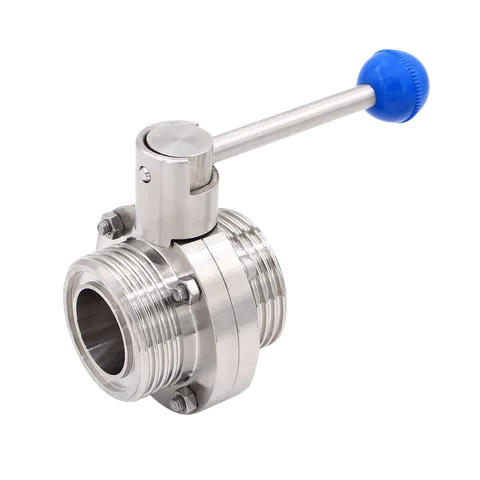
【RJT / BSM 活接】 超强抗机械拉力
粗牙圆弧螺纹彻底防咬死,能够承受倒酒软管在酒厂混凝土地面上的暴力拖拽与冲击拉力。在澳大利亚与英国酒厂广泛标准化应用。
装拆需要使用专用 C 型月牙扳手;重量较轻型快装短接略重。
执行标准与目标市场合规
全面适配澳大利亚、欧洲及东南亚目标市场的管道规范与认证要求。
AS 1528 与 BS 4825 第 5 部分
针对澳新精酿酒厂广泛标配的 RJT 与 BSM 粗牙活接总成、英制重壁管材及防震卡箍。
- 执行标准: AS 1528 / BS 4825 Pt 5 RJT
- 管道外径: 1" – 4" 英制 BSM
- 螺纹牙型: 惠氏粗牙圆弧防咬死螺纹
DIN 11851 与 SMS 1145
欧标公制活接头与瑞典 SMS 1145 接头,为带压发酵罐与清酒罐提供可靠零泄漏密封。
- 执行标准: DIN 11851 / SMS 1145
- 管道外径: DN25 – DN100 公制
- 承压能力: 最高 10 bar 静态设计承压
耐过氧乙酸与热碱 CIP
锻造 316L 不锈钢强效抵抗过氧乙酸酸性消杀剂腐蚀,附带批次可追溯 EN 10204 3.1 材质检验报告。
- 耐受药剂: 过氧乙酸 / 磷酸 / 热烧碱
- 密封材质: 食品级 EPDM / 氟橡胶 FKM
- 材质证明: 钢印批号对应 3.1 质保证书
常见工程与选型技术问答
涵盖制造标准、冶金材质、原位清洗规程与目标市场适配的实用解答。
Chelsey 快装卡箍如何确保啤酒转运过程中零氧气渗入?
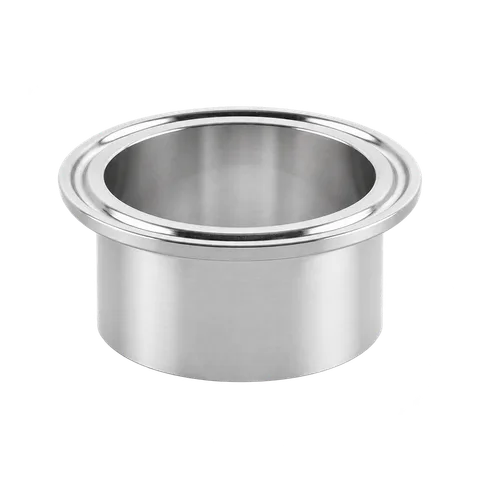
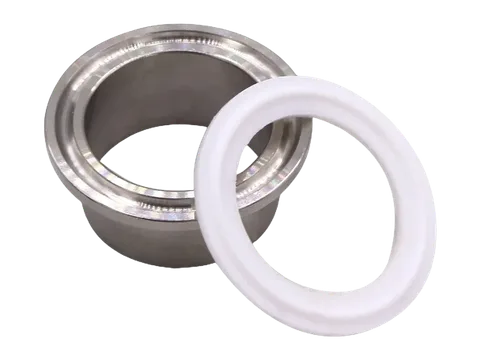
我们的卫生短接均由锻件 304/316L 精密数控车削而成,端面垂直度与卡槽深度公差极严。配合高回弹精密 EPDM 或 PTFE 垫圈,即便在离心泵吸入端产生瞬时负压时仍保持绝对气密。
为什么 RJT 与 BSM 活接在澳大利亚与英联邦啤酒厂中广泛应用?
RJT(BS 4825 第 5 部分)采用粗圆弧梯形螺纹,完全杜绝乱扣咬死风险,现场扳手快速旋紧。其嵌入式 O 型圈能够耐受频繁拖拉移动软管带来的侧向拉力,是英澳酒厂软管站的传统可靠标准。
Chelsey 是否支持定制发酵罐旋转取酒臂与罐底排渣组件?
是的。我们可按客户发酵罐图纸,定制加工带刻度指示的旋转取酒臂总成、双 O 型圈防漏旋转密封套件以及偏心排渣出料管,表面全数进行镜面抛光处理。
全包腔球阀设计如何保护啤酒的风味与品质?
普通球阀阀体内部与球芯之间存在空腔,麦汁与死酵母易在空腔中残留发酸并滋生野生杂菌。Chelsey 全包腔球阀采用实心 PTFE 填充块紧密填塞该空隙,彻底消除残留死角,守护风味纯正。