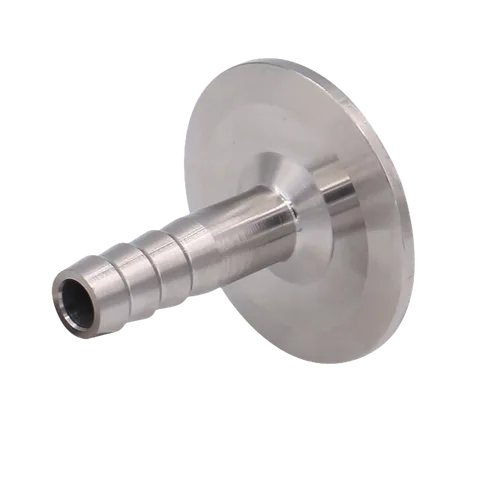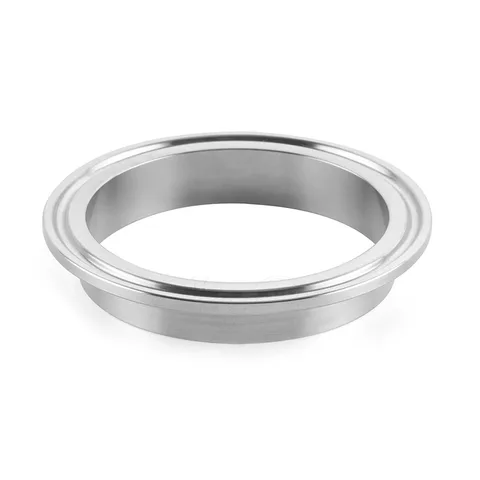
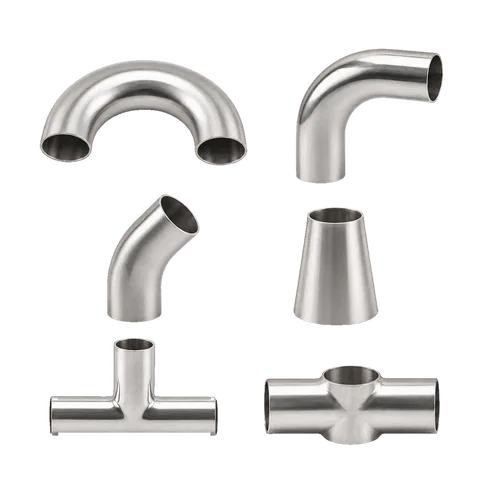
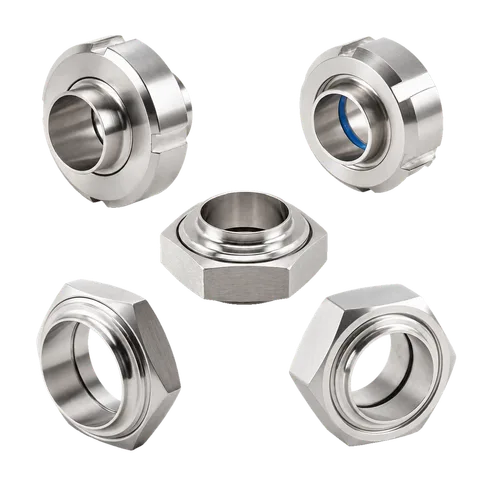
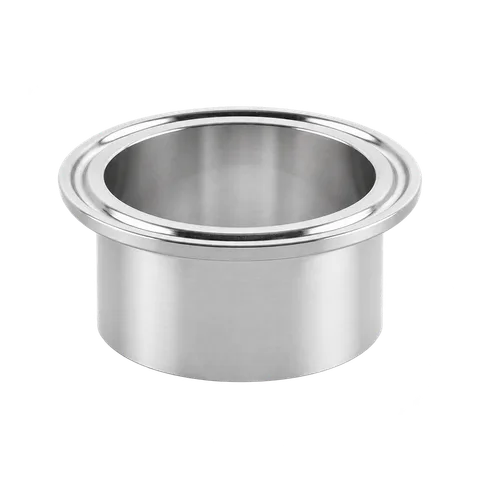
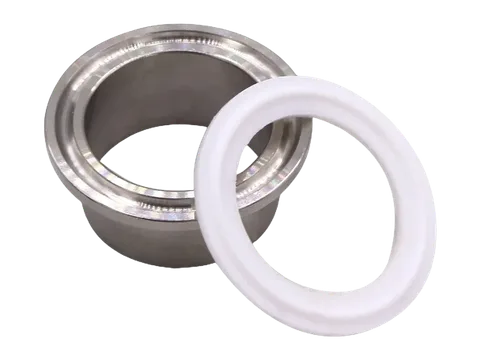
Eine Tri-Clamp-Verbindung dichtet ab, wenn die Dichtung zentrisch zwischen passenden Stutzenflächen liegt und die Schelle beide Bünde plan umschließt. Prüfen Sie bei Störungen vor jedem Nachziehen zunächst Bohrungsversatz (z. B. 1" vs. 1½" am 50,5-mm-Flansch), beschädigte Dichtflächen und ungestützte Rohrleitungen.
1. Passteile als vollständige Verbindung prüfen
Prüfen Sie vor Montage oder Ersatzteilbestellung stets beide Stutzen, Dichtung und Schelle gemeinsam.
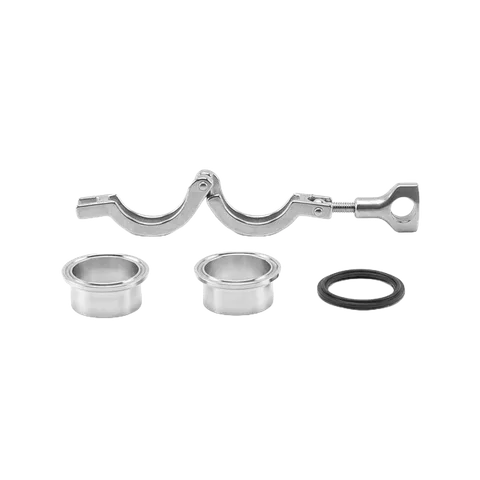
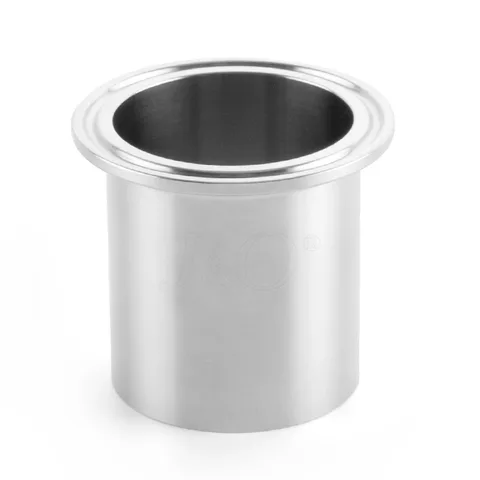
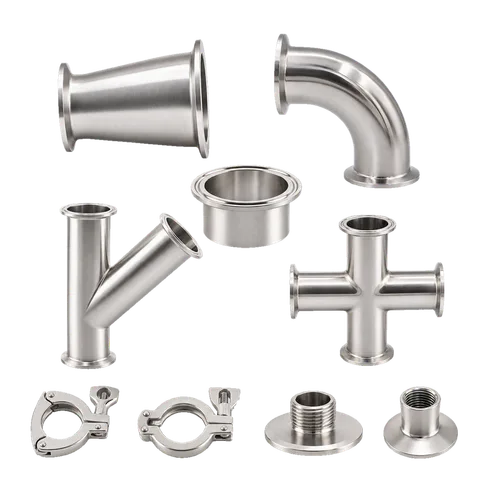
Eine vollständige Verbindung besteht aus zwei Stutzen, einer Dichtung und einer Schelle. Apparateanschlüsse bringen oft bereits einen Stutzen mit, während ein Blinddeckel nur verschließt statt zu verbinden – prüfen Sie den Lieferumfang Ihres Sets.
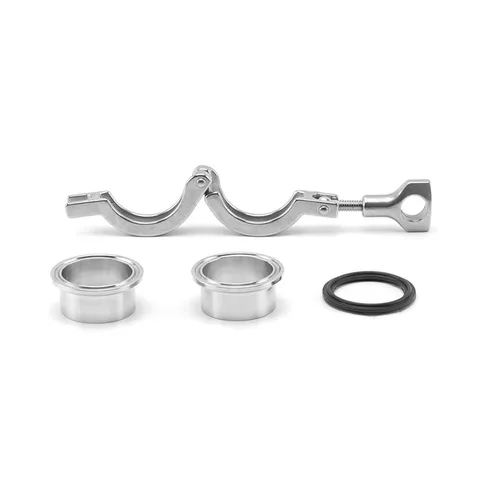 Komplette Tri-Clamp-Verbindungsgarniturenthaltene Stutzen, Dichtung & Schelle prüfenProdukt ansehen
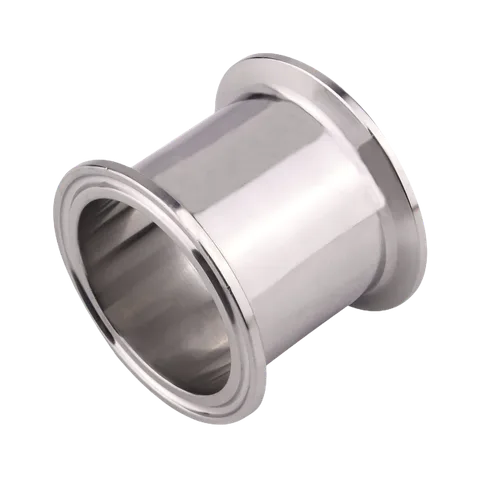
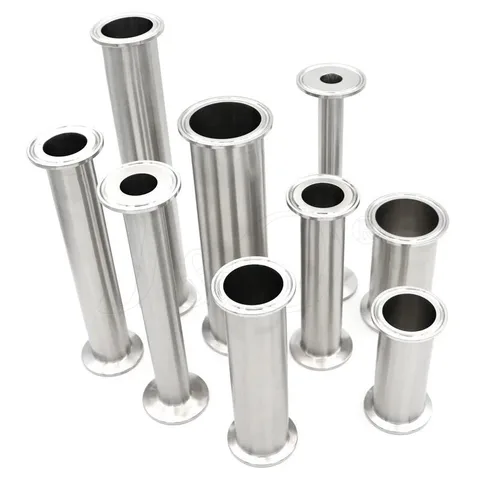
Prüfen Sie Rohr-AD (B), Innendurchmesser (A), Flansch-AD (C) und Länge (D) im Tri-Clamp-Größenleitfaden. In der 1–4"-AD-Reihe teilen 1" (B = 25,4 mm, A = 22,2 mm) und 1½" (B = 38,1 mm, A = 34,8 mm) denselben 50,5-mm-Flansch (C), verlangen jedoch unterschiedliche Dichtungsbohrungen. Auf AU/NZ-Molkerei- und Brauereilinien sind BSM- (AS 1528) und RJT-Verschraubungen (BS 4825 Pt 5) zu unterscheiden, deren Dichtungen nicht in Tri-Clamp-Nuten passen.
2. Dichtungswerkstoff auf Medium & CIP/SIP abstimmen
Vergleichen Sie Elastomer- und PTFE-Varianten sowohl nach Prozessmedium als auch nach CIP-/SIP-Chemikalien, nicht nur nach Produkttemperatur.
Werkstoff | Haupteignung | Grenzen / Prüfpunkt |
|---|---|---|
EPDM | Wasser & übliche Laugen-/Säure-CIP | Öle, Kohlenwasserstoffe & Dampfzyklus-Grenzen prüfen |
Silikon | Flexibilität & Kaltabdichtung | Chemikalienbeständigkeit & Einreißfestigkeit prüfen |
FKM (Viton) | Öle, Lösemittel & aggressive Medien | Trockenhitzewert deckt keine Dampf-CIP ab |
PTFE | Breiter Chemie- und Lösemitteleinsatz | Kaltfluss/Kriechen & Nachziehregel prüfen |
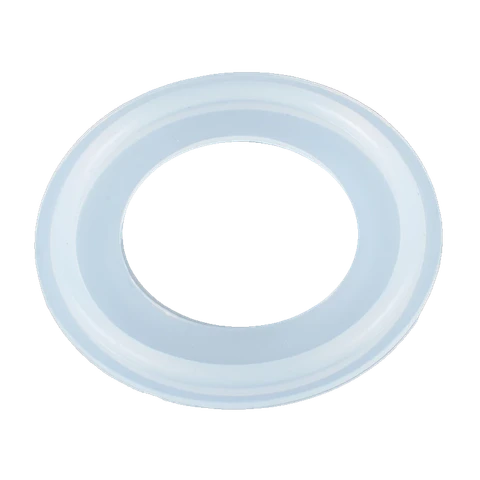
Stimmen Sie Innendurchmesser (A) und Profil (glatt vs. Außenlippe) in unserer Tri-Clamp-Dichtungskollektion auf die Gegenstutzen ab, sodass weder Werkstoff in die Bohrung ragt noch ein Ringspalt entsteht.
3. 5-Schritte-Tri-Clamp-Montageablauf
Stützen Sie die Rohrleitung über Hänger oder Skid-Halterungen ab, damit die Schelle gerade schließt und keinen Achsversatz zusammenziehen muss.
- Schritt 1 — Absperren und Kompatibilität prüfen: Leitung gemäß Lockout/Tagout absperren, druckentlasten, entleeren und abkühlen. Prüfen, dass beide Stutzen zur selben Tri-Clamp-Reihe gehören und Rohr-AD (B) sowie Bohrung (A) übereinstimmen (besonders 1" vs. 1½" an 50,5 mm).
- Schritt 2 — Dichtflächen, Nuten und Dichtung reinigen und prüfen: Beide Stutzenflächen und Ringnuten sauber wischen; auf radiale Kratzer, Dellen oder Schweißverzug prüfen. Dichtung prüfen und bei Schnitten, Quellung, Rissen, Verhärtung oder Abflachung ersetzen.
- Schritt 3 — Zentrisch einlegen und Bohrungen fluchten: Dichtung plan in eine Stutzennut einlegen, sodass die Innenbohrung bündig mit Bohrung A abschließt (Außenlippen helfen bei der Positionierung; glatte Dichtungen genau zentrieren). Zweiten Stutzen gerade ohne Einklemmen oder Abrollen aufsetzen.
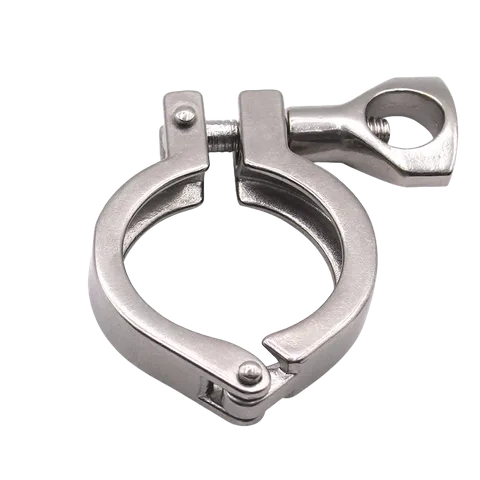
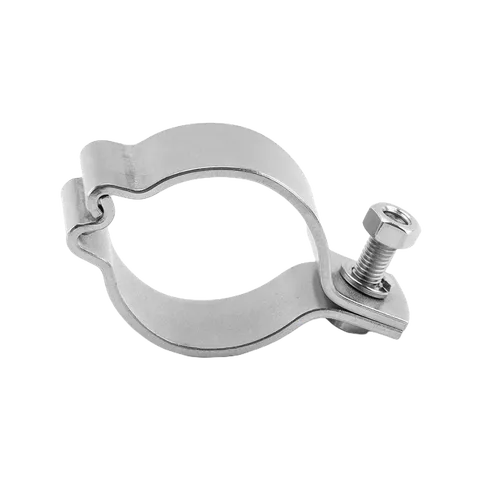
- Schritt 4 — Schelle ansetzen und nach Schellen- und Dichtungstyp anziehen: Schellenbacken gleichmäßig über beide Konusflanken legen, Verschluss einhängen und gleichmäßig anziehen. Vorgaben des konkreten Schellentyps (Einzelpin 13MHH, Doppelpin, dreiteilig oder Zweibolzen) und Dichtungswerkstoffs (Elastomer vs. PTFE) beachten – kein pauschales Einheitsdrehmoment.
- Schritt 5 — Montagekontrolle & Wiederinbetriebnahmeprüfung: Sichtprüfung auf gleichmäßigen Umlaufspalt ohne Dichtungsauspressung. Standortfreigegebene Dichtheitsprüfung und Wiederinbetriebnahme anwenden; falls für PTFE nach Temperaturzyklen eine Nachkontrolle vorgesehen ist, ausschließlich drucklos und abgekühlt prüfen.
Die Scharnieranzahl allein gleicht keinen Fluchtungsfehler aus und belegt keine höhere Druckstufe – stets das konkrete Schellenprofil und die Größenzeile prüfen.
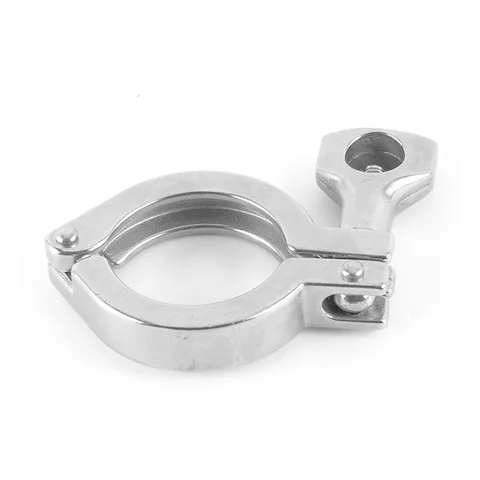 Einzelpin-Tri-Clamp mit Scharnier (13MHH)Profil und Größenzeile prüfenProdukt ansehen
4. Innenübergang prüfen, nicht nur die Außenseite
Eine äußere Tropfprüfung und eine innere Bohrungsprüfung sichern gegen zwei völlig verschiedene Risiken ab.
Übermäßiges Anziehen oder das Einspannen einer 1"-Dichtung zwischen 1½"-Stutzen (50,5 mm) drückt Elastomer in den Strömungsweg, verengt den Querschnitt und bildet Schmutznester. Umgekehrt hinterlässt eine 1½"-Dichtung zwischen 1"-Stutzen einen ungedichteten Ringspalt. Prüfen Sie bei Wartungsöffnungen das Abdruckbild gegen die Bohrung.
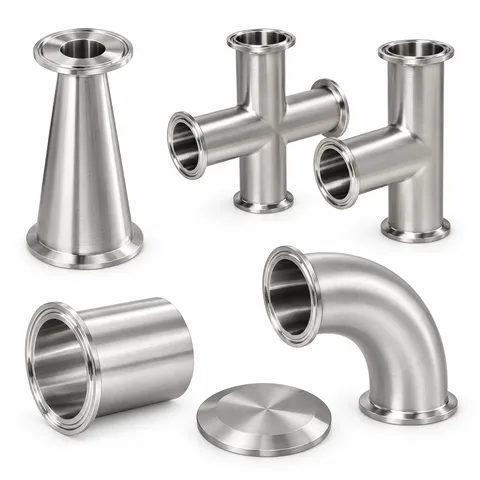
Für Vergleiche mit Schweiß- oder Gewindeverschraubungen siehe unseren Auswahlleitfaden für Sanitärfittings oder durchsuchen Sie die Tri-Clamp-Fittings-Kollektion.
5. Leckage-Fehlersuche nach Stillstand anhand von Symptomen
Erfassen Sie den Zeitpunkt des Auftretens, fahren Sie die Anlage herunter, entlasten Sie den Druck und prüfen Sie erst danach die Dichtflächen.
Symptom | Prüfpunkt nach dem Herunterfahren |
|---|---|
Leckage bei erster Druck-/Luftprüfung | Achsversatz, radialer Nutkratzer, gequetschte Dichtung oder 1"/1½"-Verwechslung an 50,5 mm |
Leckage nach Aufheizen oder CIP-Zyklus | Wärmedehnungsspannung, Elastomererweichung/-quellung oder PTFE-Kaltfluss |
Produktstau oder Durchflussverengung | Zu kleine Dichtungsbohrung, Überpressung in den Strom, Schweißabsatz oder dezentrierte Dichtung |
Dies sind Prüfpfade nach dem Stillstand und keine Anweisung zum Nachziehen unter Betrieb – ziehen Sie niemals heiße oder druckbeaufschlagte Schellen nach. Senden Sie für Ersatzteile die gemessenen Werte B, A, C und D über den Anfragelink und mailen Sie Stirnflächenfotos mit Ihrer Anfragenummer.